


标准 LED 或卤素照明在现代制造业中往往达不到要求。高速、亚毫米 3D 分析和低对比度表面检查需要卓越的照明。您需要更强大的光学解决方案来可靠地捕捉微观缺陷。集成 机械视觉激光器 为自动化检测线带来了无与伦比的精度。然而,它需要仔细导航光学约束。热管理和严格的安全合规性也需要您的关注。工程师经常低估这些集成的复杂性,从而导致代价高昂的部署延迟。
本指南为技术买家和集成工程师提供了基于证据的框架。我们将探讨如何指定、评估和筛选合适的光学系统。您将学习可行的策略来最大限度地提高检查准确性。通过执行这些步骤,您可以无缝部署可靠的机器视觉架构。
要点
应用决定光学: 点、线和图案投影之间的选择在很大程度上取决于特定的检测任务(例如,3D 三角测量与散射测量)。
材料相互作用很重要: 波长选择(例如,蓝色激光与红色激光)必须与目标材料的吸收率和反射率相匹配,以防止光学噪声。
均匀性是不容协商的: 为了测量精度,结构光应用需要鲍威尔透镜或专用光学器件来确保整个激光线上的均匀强度分布。
安全合规性影响系统成本: 实施 3B 或 4 类激光器需要坚固的安全外壳和联锁装置,与 2/2M 类替代方案相比,这会显着影响整体系统占地面积和成本。
何时在标准照明上强制使用 机械视觉激光器
光学 选择可提高自动检查的可靠性。工程师在升级硬件之前必须明确业务问题。存在标准漫射照明产生不可接受的错误拒绝率的情况。传统灯光也无法准确捕获深度或 Z 轴数据。您必须确定这些特定的功能差距才能证明光学升级的合理性。
标准照明难以应对高环境光。漫射 LED 经常会在工厂车间产生褪色的图像。在复杂的地形扫描过程中,阴影会掩盖关键边缘细节。当对比度水平下降时,视觉算法就会失败。这会触发不必要的手动审查并降低生产吞吐量。
您可以通过评估特定的成功标准来确定激光升级的需要。当您的项目需要以下功能时,集成就变得必要:
需要微米级地形测绘来验证精确的零件几何形状。
需要穿透半透明材料或克服极端环境工厂照明。
高速在线检测需要短暂、强烈的照明来冻结快速运动。
尽管有这些好处,您仍必须进行怀疑检查。激光系统从根本上增加了机械和软件的复杂性。它们需要严格的安全协议和精确的安装。如果基本的 2D 对比成像能够可靠地解决问题,那么标准 LED 仍然是最佳选择。仅当物理学规定有必要时才应强制使用相干光。
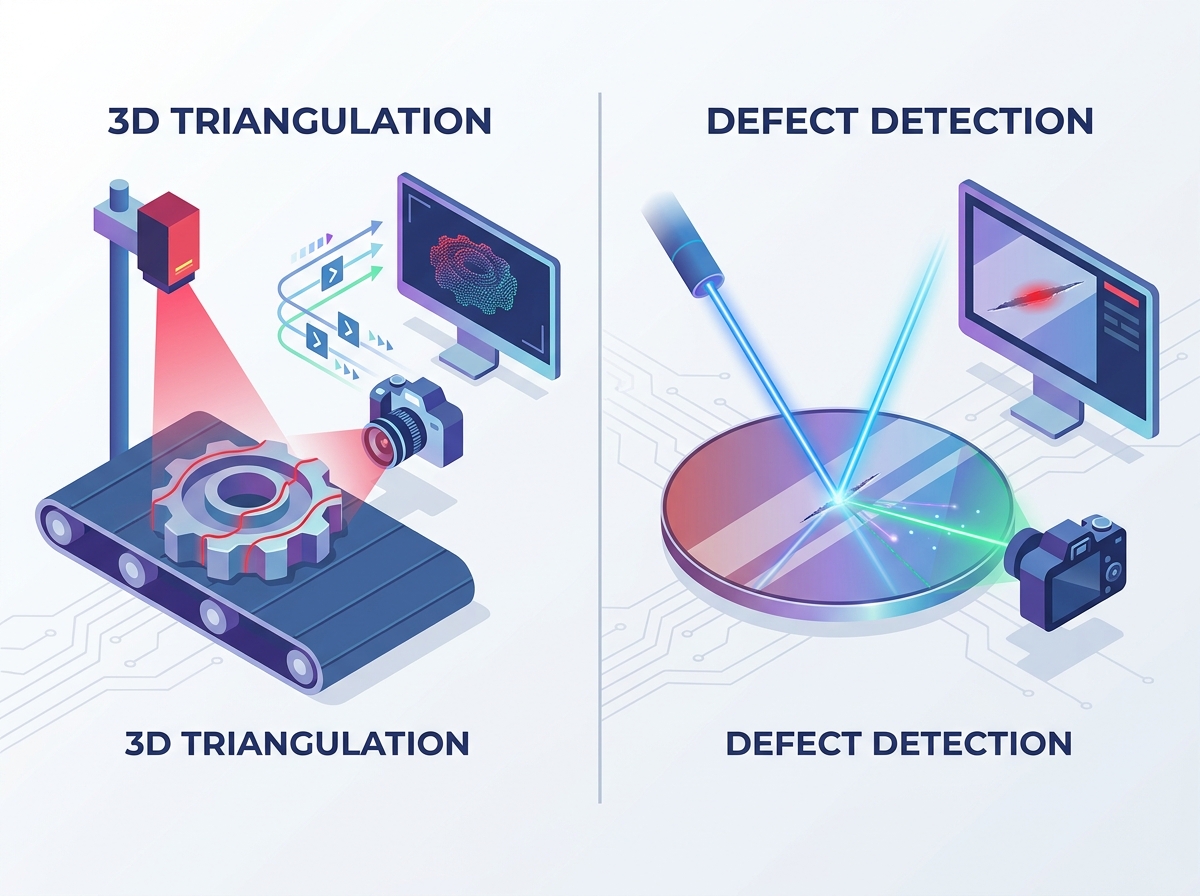
机器视觉中的核心激光应用(用例和结果)
3D 激光三角测量(轮廓测量)
3D 轮廓测量依靠结构光来映射空间坐标。该机制涉及将一条细线投射到移动目标上。倾斜的相机捕捉由此产生的变形。然后,算法根据该光学位移计算物体的精确 3D 几何形状。集成 均匀线激光器 可确保这些几何计算的最佳精度。
这种方法提供了高度可行的结果。制造商使用它进行精确的体积测量和共面性检查。 PCB 检查严重依赖三角测量来确保焊点齐平。尺寸测量变得自动化,消除了质量控制循环中的人为错误。
高反射表面的缺陷检测
检测光泽材料面临着独特的挑战。标准照明直接反射回相机镜头,使传感器致盲。暗场激光散射解决了这个问题。该机构在表面上投射低角度光束。玻璃或抛光金属上的任何微小划痕都会使光线向上散射。相机仅捕获这些孤立的散射事件。
该技术消除了眩光引起的误报。典型的漫射照明在硅晶圆和加工铝上表现不佳。暗场散射仅突出显示真正的缺陷。您对自动分拣例程会获得更高的信心。
精密对准和机器人引导
机器人自动化需要精确的空间参考。该机制利用十字准线或复杂的图案投影。该视觉指南指导自动拾放臂。焊接机器人使用这些光学标记来实时跟踪焊缝。相机识别图案并相应地调整刀具路径。
主要成果包括显着缩短周期时间。机器人寻找正确位置的时间更少。该技术还可以减轻长时间操作班次中的机械漂移。您的自动化单元无需持续手动重新校准即可保持高公差。
下表展示了各种光学方法及其理想应用之间的直接比较。
光学 方法 | 目标表面 | 初步测量 | 典型行业用途 |
|---|---|---|---|
3D 三角测量 | 哑光/不透明 | Z 轴体积和形貌 | PCB检测、木材加工 |
暗场散射 | 高反光/玻璃 | 微观划痕和颗粒 | 半导体、屏幕制造 |
图案投影 | 可变纹理 | 空间对齐和引导 | 汽车焊接、拾放 |
指定机械视觉激光器的关键评估维度
光学 性能和光束整形
光学性能直接决定传感器数据质量。您必须评估线条粗细和景深 (DoF)。较细的线可产生较高的分辨率,但通常会减少可用的自由度。您必须平衡焦距与所需的测量范围。不良的光束整形会导致边缘模糊和软件计算不准确。
均匀的强度对于测量可靠性仍然至关重要。标准柱面透镜产生高斯分布。这会在中心产生明亮的“热点”,在边缘产生暗淡的“热点”。您必须为精确的结构光应用指定鲍威尔透镜。鲍威尔透镜操纵光束以确保整个投影线上的强度分布完全均匀。
波长(颜色)选择
您不能任意选择波长。您必须将波长与目标材料相匹配。颜色不匹配会导致光学噪声或对比度差。工程师必须考虑吸收率和反射率。正确的颜色可以极大地提高成像系统的信噪比。
红色(660nm): 非常适合一般不透明材料。它提供出色的传感器灵敏度,并且对于标准工厂应用而言仍然具有成本效益。
蓝色 (405nm/450nm): 最适合有机、半透明或高反射材料。蓝光的穿透力较小,可在闪亮的金属上形成更清晰的表面轮廓。它还可以穿透铸造厂中热金属的强烈环境辉光。
红外线 (808nm+): 当可见光分散操作人员的注意力时使用。它在特定的有机分选任务中也表现出色。
功率输出和调制
指定输出功率需要微妙的平衡。高功率可确保相机传感器在快速曝光时间内接收到足够的光子。然而,过高的功率会带来热量问题和安全隐患。您必须平衡输出与机器视觉相机的特定灵敏度。
您还需要评估晶体管-晶体管逻辑 (TTL) 调制功能。 TTL 允许精确选通。它将照明脉冲直接与相机快门同步。这可以有效地冻结高速运动。它还可以通过在捕获之间保持装置关闭来延长二极管的寿命。
实施现实:降低风险和光学工件
理论物理学经常与严峻的工业现实发生冲突。集成相干光源会带来特定的光学和环境挑战。您必须在系统设计阶段主动解决这些工件。如果不能降低这些风险,就会危及整个检查架构。
散斑减少挑战经常困扰着集成商。相干光本质上会产生散斑图案。这种粒度会降低边缘检测算法的性能。算法将斑点解释为虚假纹理。您必须评估漫射器或振动光学元件等硬件解决方案。软件过滤也有帮助,但它会增加检查循环的处理延迟。
热漂移和稳定性极大地影响测量的重复性。温度波动会改变二极管的峰值波长。热量还会导致外壳发生物理膨胀,从而使光束错位。输出功率随着结温的升高而波动。对于高精度任务,您必须优先考虑热电冷却 (TEC)。所有工业部署都必须采用强大的被动散热技术。
激光安全分类需要严格的合规意识。集成更高功率的装置会带来巨大的监管负担。 IEC 60825-1 和 CDRH 法规等标准规定了强制性安全功能。您必须执行彻底的成本效益分析。
利用封闭式 1 类系统可大大简化部署。这些设置可以保护操作员免受杂散辐射的影响。相反,开放式 3B 级或 4 级设置需要大量的设施改造。您将需要联锁门、警告信标和专门的操作员培训。这些合规措施会增加您的整体项目足迹。
入围逻辑和供应商评估框架
选择正确的硬件合作伙伴与技术规格一样重要。您需要一个供应商评估框架来区分可靠的制造商和单纯的组件经销商。结构化的入围逻辑可以防止代价高昂的后期集成失败。在投入资金之前始终验证供应商的声明。
原型设计的可用性是一个至关重要的初始过滤器。您应该询问供应商是否提供借用单位。在您的设施中测试特定波长和材料的相互作用至关重要。您不能仅依赖数据表规格。在请求最终资本支出批准之前,确保硬件进行实际测试。
您必须在 OEM 定制和现成产品之间做出选择。模块化、即插即用装置非常适合标准输送机设置。它们在维护期间提供快速更换时间。然而,紧密间隙的 OEM 集成通常需要定制 PCB 级二极管。尽早与您的供应商讨论这些外形尺寸限制。
寿命和平均故障间隔时间 (MTBF) 决定了正常运行时间。向制造商索取有关二极管寿命的数据。确保数据反映工业运营状况。高振动、高热和重灰尘会迅速降低光学元件的性能。验证 IP 等级与您的工厂环境完全匹配。
您的下一步行动应侧重于实证验证。我们建议进行全面的概念验证 (PoC)。使用实际的目标材料和您选择的相机传感器。物理验证信噪比 (SNR)。这种实践测试提供了锁定最终系统规范之前所需的信心。
结论
相干光学系统的成功部署弥补了一个关键差距。它将理论光学物理与崎岖的工业现实联系起来。仔细的规划可以防止常见的集成失败。
将您的波长与材料吸收率专门匹配,以最大限度地提高图像对比度。
在圆柱选项上指定鲍威尔透镜,以确保均匀的线条强度。
实施强大的热管理以防止波长漂移并保持测量精度。
尽早评估安全分类,以避免意外的合规性延迟和基础设施修改。
指定正确的光学器件、热控制和安全等级决定了您的最终系统精度。它还确保了长期的运营效率。鼓励您的工程团队立即启动可行性研究。请求针对您的特定用例进行示例测试,以在实践中验证这些概念。
常问问题
问:标准激光器和机器视觉激光器有什么区别?
答:标准选项充当简单的指针。机器视觉替代方案具有精确的光束整形功能,可消除光学畸变。它们使用鲍威尔透镜等特殊光学器件生成均匀的线条。它们还包括用于精确相机同步的 TTL 调制功能,确保高速自动检测的完美定时。
问:为什么蓝色激光在 3D 扫描中变得越来越普遍?
答:与红光相比,蓝光的波长较短。这限制了材料渗透的深度。它可以在半透明塑料和高光泽金属上创建更清晰的表面轮廓。它还可以防止内部散射导致检测软件中边缘检测模糊。
问:如何为激光线发生器选择正确的扇形角度?
答:你必须计算三个元素之间的三角关系。首先,确定您的可用工作距离。接下来,定义覆盖对象所需的线条长度。最后,将其与相机的视野相匹配。正确的扇形角度可以在您的特定工作距离处投射出精确的线条长度。
问:机器视觉中的激光散斑可以避免吗?
答:散斑仍然是相干光物理学的基础。你无法完全避免它。但是,您可以有效地将其最小化。工程师使用专门的扩散器、振动光学元件或特定的低相干二极管。先进的软件过滤算法还有助于在进行几何计算之前消除颗粒噪声。